米シロップの一般的な不具合と考えられる根本原因
米シロップ製造は、でんぷんを糖へ変換するプロセス事業です。でんぷん品質、液化性能、糖化管理、ろ過性、仕上げ条件における小さな変化でも、粘度の変動、濁り、低収率、処理能力の低下、甘味のばらつきとしてすぐに現れることがあります。
工場管理者にとって重要なのは、単にバッチが規格を満たすかどうかだけではありません。より大きな課題は、過剰な手直し、停止時間、フィルター負荷、顧客クレームを発生させずに、シフトごとに安定して再現できるプロセスかどうかです。
Enzymesvalueは、米シロップ製造向け酵素サプライヤーとして、安定した液化、変換、粘度制御、そして実践的なトラブルシューティング支援を必要とする工場をサポートしています。
本ガイドでは、米シロップでよく見られる不具合と、最初に確認すべき主な根本原因を整理します。
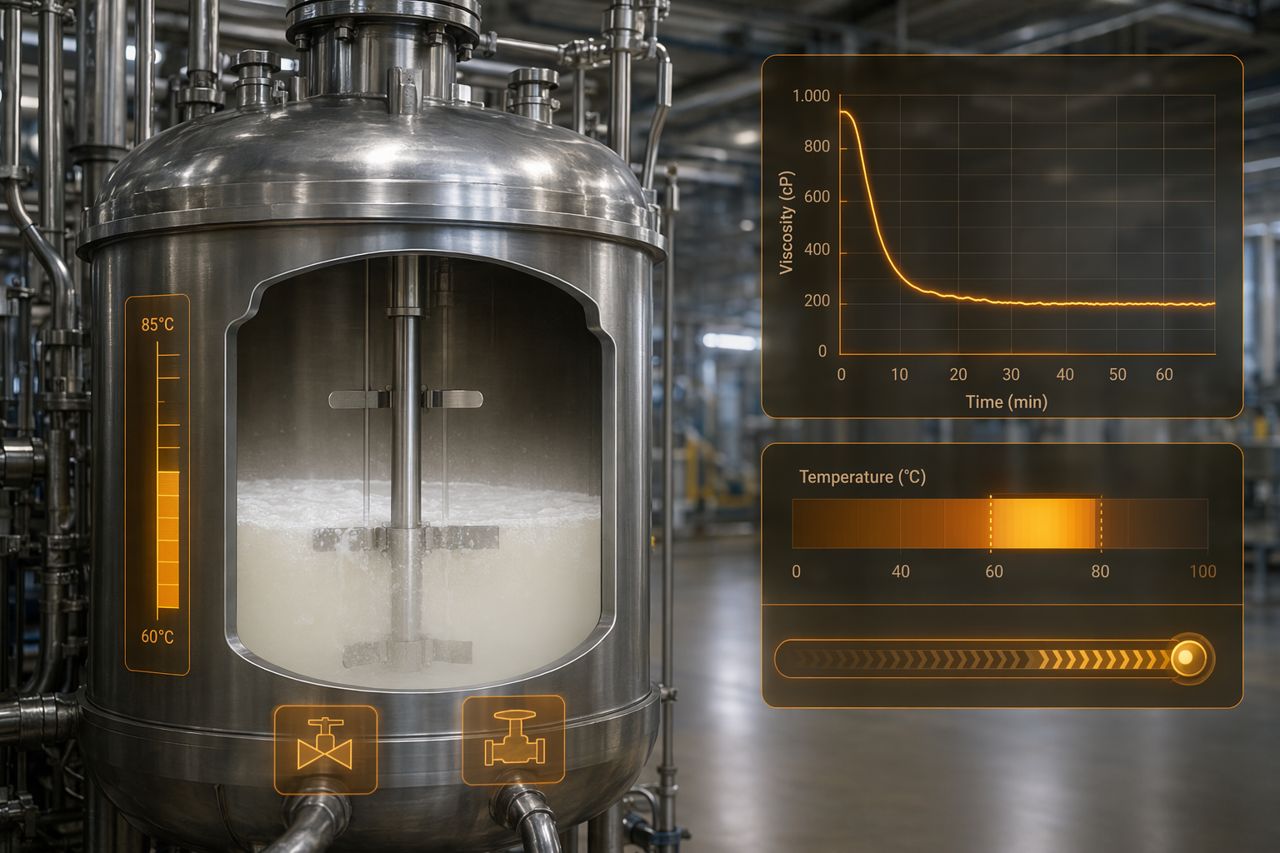
1. 液化後の高粘度
高粘度は、でんぷん分解がスムーズに進んでいないことを示す最も分かりやすい兆候の一つです。ポンプ移送を遅くし、熱交換器に負荷をかけ、混合効率を低下させ、下流のろ過を困難にします。
現場で見られる症状
- 期待どおりに粘度が下がらない濃厚なスラリー
- 液化槽内の循環不良
- ポンプ負荷の上昇または流量の不安定化
- プロセス目標に到達するまでの保持時間の増加
- ろ過工程への固形分持ち込み増加
考えられる根本原因
- 米でんぷん負荷に対して液化酵素の性能が不足している
- スラリー調製が不均一、またはでんぷん分散が不十分
- 温度プロファイルが想定運転範囲から外れている
- pHが酵素システムに適合していない
- 次工程へ移送する前の接触時間が短い
- 米粉品質または損傷でんぷん量にばらつきがある
- 酵素作用前の糊化が不完全
製造現場での確認ポイント
粘度が急に上昇した場合、単に時間や温度を増やすだけでは不十分です。スラリー固形分、混合、pH調整、昇温プロファイル、酵素添加位置、保持時間まで、工程全体の順序を確認してください。適切に適合した液化酵素であれば、プロセスを予測可能に進められるだけの早い段階で粘度を低下させる必要があります。
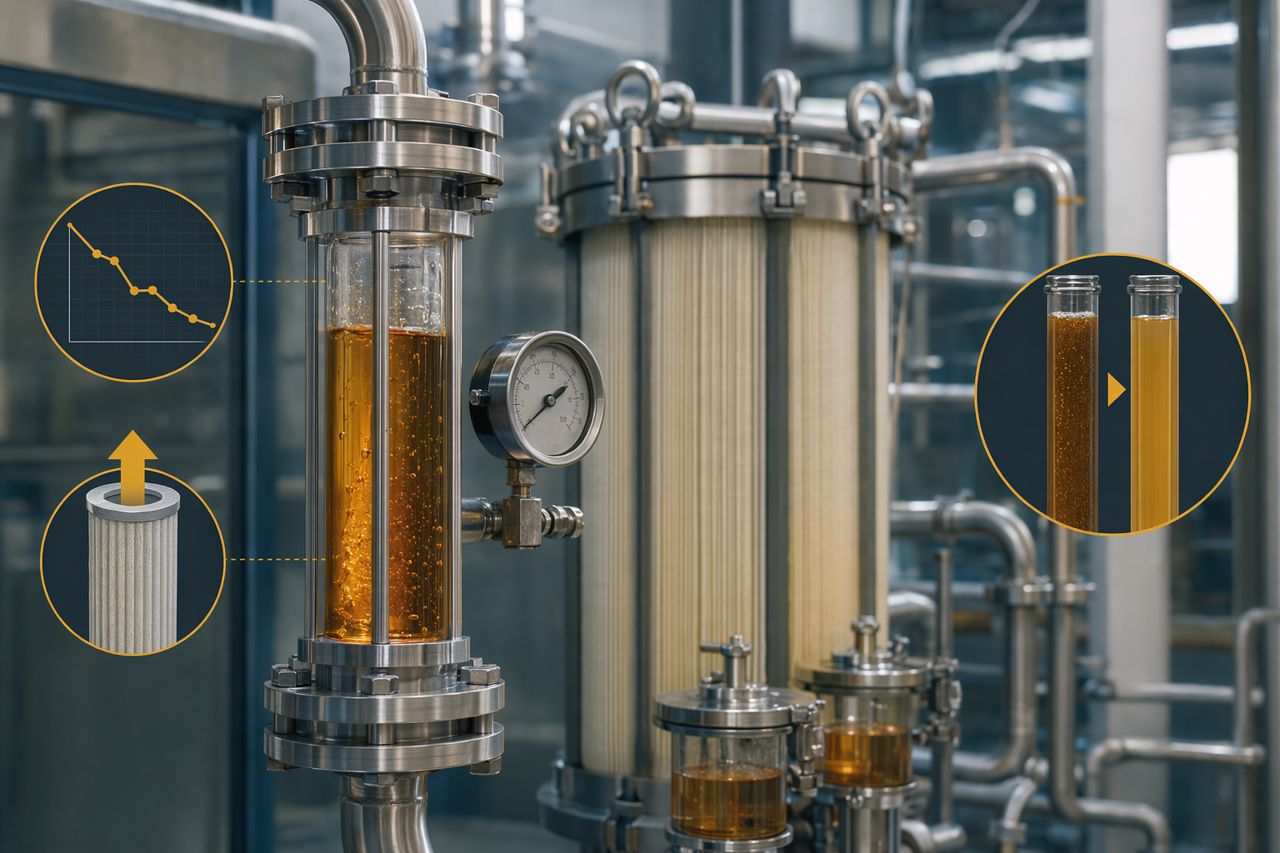
2. ろ過の遅延または目詰まり
ろ過不良は、技術的には変換が許容範囲にあっても、生産上のボトルネックになり得ます。ろ過が遅いと、サイクルタイムや作業者の対応負荷が増え、長時間保持による微生物リスクも高まります。
現場で見られる症状
- フィルター圧が通常より速く上昇する
- フィルターランの持続時間が短い
- ろ液が濁る、または再循環が繰り返される
- ろ過助剤の使用量が増える
- ケーキが粘着性を持ち、剥離しにくい
- シロップ処理量が低下する
考えられる根本原因
- 液化が不完全で高分子断片が残っている
- 原料米由来のたんぱく質、繊維、微細固形分の管理が不十分
- 糖化条件により、ろ過しにくい糖質プロファイルが生成されている
- ろ過時の温度が低すぎ、粘度が上昇している
- 清澄化前に過度に濃縮している
- 事前沈降または遠心分離が不十分
製造現場での確認ポイント
フィルターを疑う前に、上流工程を確認してください。ろ過性は多くの場合、前段の変換品質を反映しています。安定した酵素プログラムは、不要なフィルター負荷をかけずに、流動し、清澄化し、濃縮できるシロップ流を作るべきです。
3. 甘味不足または低変換率
シロップが目標の甘味または糖質プロファイルに到達しない場合、酵素選定、糖化管理、または基質へのアクセス性に問題がある可能性があります。
現場で見られる症状
- 製品の甘味が目標より低い
- 仕上がりシロップが糖質プロファイルの期待値を満たさない
- 糖化時間を長くする必要がある
- 発酵性糖のバッチ間ばらつき
- 同じ米投入量からの収率低下
考えられる根本原因
- 糖化酵素が目的のシロッププロファイルに適合していない
- 液化により下流変換に適さない基質が生成されている
- 糖化中にpHまたは温度が変動している
- 酵素添加が早すぎる、遅すぎる、または混合不良の条件下で行われている
- 米でんぷんのばらつきが変換速度に影響している
- 変換が安定する前にプロセスを停止している
製造現場での確認ポイント
低変換率の原因は、糖化の前に始まっていることがよくあります。液化でデキストリン分布にばらつきが生じると、下流の酵素が目標プロファイルを安定して達成しにくくなります。液化と糖化を、一つながりの変換システムとして見直してください。
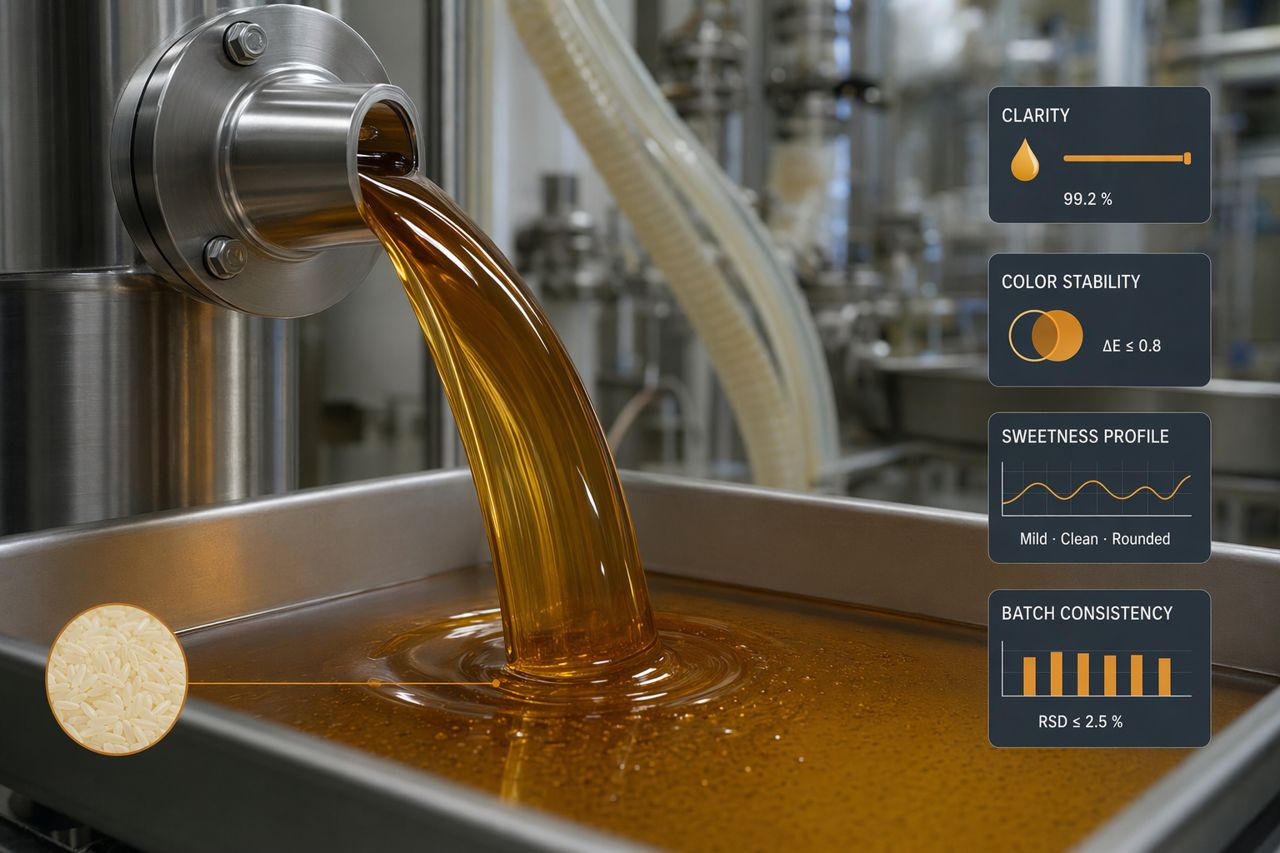
4. 仕上がりシロップの濁り、混濁、沈殿
多くのシロップ用途では、透明な外観が重要です。甘味が許容範囲内でも、濁りや沈殿は顧客からの不合格につながる可能性があります。
現場で見られる症状
- 保管後に白濁する
- ドラムまたはトート内に微細な沈殿が生じる
- 加温時は透明だが冷却すると濁る
- 輸送後に顧客クレームが発生する
- ポリッシングろ過を行っても透明性を維持できない
考えられる根本原因
- 米由来の不溶性成分が残存している
- でんぷん分解が不完全
- 原料由来のたんぱく質または脂質の相互作用
- 蒸発前の清澄化が不十分
- ミネラルバランスの乱れまたはpH不安定
- 過度な熱ストレスによるコロイド安定性の低下
製造現場での確認ポイント
ろ過直後だけでなく、実際の冷却・保持条件を想定して透明性を確認してください。一部の濁り不具合は後から現れます。最終的な透明性には、酵素選定、固形分除去、仕上げ条件のすべてが影響します。
5. 濃色化または色調変動
米シロップは、顧客が期待する色調プロファイルを満たす必要があります。色調変動は、原料、変換条件、蒸発、保持方法に起因することがあります。
現場で見られる症状
- シロップが目標より濃い
- 保管中にバッチの色が変化する
- 琥珀色の色調が顧客規格から外れる
- 不合格または格下げ率が高まる
- 活性炭処理またはポリッシング処理がさらに必要になる
考えられる根本原因
- 液化、糖化、蒸発工程での過度な加熱
- 高温での滞留時間が長い
- 褐変反応を促進するpH条件
- 原料米品質のばらつき
- 色形成性不純物の除去不良
- 手直し品のブレンドにより熱履歴が増加している
製造現場での確認ポイント
工程段階ごとに色調を追跡してください。濃縮前から色が変動している場合は、変換と清澄化に注目します。蒸発または保持中に色が進む場合は、温度暴露、滞留時間、伝熱面の洗浄状態を見直してください。
6. 異味・異臭または焦げ臭
異味・異臭は、飲料、菓子、ベーカリー、クリーンラベル処方での使用を制限する可能性があり、商業的な影響が大きい不具合です。
現場で見られる症状
- 焦げた、劣化した、酸っぱい、または穀物感の強い風味
- バッチ間の風味の不一致
- ラボ結果は許容範囲でも、顧客の官能評価が悪い
- 繊細な用途でのクレーム増加
考えられる根本原因
- 濃縮中の過度な熱暴露
- 原料保管不良または古い米原料の使用
- ろ過遅延または移送遅延による長時間保持
- 長い処理時間または衛生管理の不備による微生物負荷
- 手直し品が官能安定性に影響している
- 異味・異臭前駆物質の除去が不完全
製造現場での確認ポイント
風味不具合は、多くの場合「時間」と関連しています。ろ過、移送、蒸発が遅れると、シロップは官能リスクを生む条件下に長く置かれます。変換とろ過を改善することで、停止時間と風味への負荷の両方を低減できます。
7. バッチ間ばらつき
ばらつきは、多くの不具合の背後にある不具合です。毎回のバッチ挙動が異なると、オペレーターが手動で補正することになり、プロセス制御が難しくなります。
現場で見られる症状
- 同じような配合でも粘度曲線が異なる
- ろ過時間がばらつく
- 甘味または固形分バランスが不安定
- 同じ設定値でも色調が変動する
- オペレーターがその場で頻繁に調整している
考えられる根本原因
- 原料米のばらつきがプロセス設定に反映されていない
- 酵素システムが工場内の変動に対して十分に堅牢でない
- 酵素添加タイミングまたは混合が一定でない
- バッチ間でpH調整にばらつきがある
- 昇温および保持プロファイルの再現性が低い
- CIP洗浄が不完全で、汚れ付着の影響が出ている
製造現場での確認ポイント
スラリー調製から仕上がりシロップまで、各バッチの流れをマッピングしてください。目的は最終規格を満たすことだけではありません。補正ループ、手直し、オペレーター依存を減らすことが目的です。
8. 期待より低い収率
収率低下は、変換不良、過剰なフィルターケーキ損失、設備内に残るシロップ、または格下げ品として見えることがあります。
現場で見られる症状
- 副産物流に残留糖質が多い
- ろ過中の固形分損失が大きい
- 境界線上のバッチを回収するための手直しまたはブレンドが発生する
- 顧客規格を満たさないケースが増える
- 同じ米投入量から得られる販売可能シロップ量が少ない
考えられる根本原因
- 液化または糖化が不完全
- 固液分離が不十分で、価値あるシロップが廃棄流に持ち出されている
- 粘度が高すぎて効率的な移送・回収ができない
- 希釈が過剰で、蒸発とエネルギーが余分に必要になる
- プロセス不安定により格下げリスクが生じている
製造現場での確認ポイント
収率は単なるラボ数値ではありません。粘度、流動挙動、ろ過性、回収率、そして一回で合格するバッチ数に左右されます。信頼性の高い酵素プログラムは、変換化学だけでなく、販売可能な生産量を支えるものであるべきです。
実践的なトラブルシューティングの順序
米シロップの不具合が発生した場合、Enzymesvalueは以下の順序でプロセスを確認することを推奨します。
- 原料 — 米粉品質、粒度分布、保管状態、バッチ変動。
- スラリー調製 — 固形分濃度、水和、分散、混合品質。
- 液化 — 酵素の適合性、添加位置、加熱プロファイル、pH、粘度低下。
- 糖化 — 酵素の適合性、プロセス安定性、目標糖質プロファイル、保持管理。
- 清澄化とろ過 — 温度、粘度、不溶物負荷、フィルターラン長、ケーキ挙動。
- 蒸発と仕上げ — 熱暴露、滞留時間、色形成、最終処理。
- 保管と出荷 — 微生物管理、冷却、包装衛生、輸送安定性。
この順序により、チームは本当の上流原因を見逃したまま症状だけを処置することを避けられます。
酵素選定が特に重要な領域
米シロップ製造に適した酵素プログラムは、工場が以下を達成するために役立つべきです。
- 液化中のより速い粘度低下
- 目的のシロッププロファイルへのより安定した変換
- ろ過性の改善とボトルネックの低減
- 規格外バッチによる手直しの削減
- 色調、透明性、甘味の一貫性向上
- 原料ばらつきに対するプロセス再現性の向上
- 生産条件が変化した際の実践的なサポート
Enzymesvalueは、仕様書上の製品名だけでなく、商業生産で信頼できる性能を必要とする米シロップ工場向けに酵素ソリューションを提供しています。
米シロッププロセスに関するサポートのご依頼
貴社工場で高粘度、ろ過遅延、低変換率、濁り、色調変動、またはバッチばらつきに対応している場合、Enzymesvalueは考えられるプロセス原因の確認と、適切な酵素アプローチの提案を支援できます。
サイト内のお問い合わせフォームから見積もりをご依頼ください。その際、米原料、目標シロッププロファイル、主な不具合、現在のプロセス上のボトルネックをご記入ください。Enzymesvalueが貴社の生産チームに向けて、実践的な次のステップをご案内します。